
EN
টংস্টেন কার্বাইড কাটিং ব্লেড: গ্রেড, প্রকার, ব্যবহার এবং কীভাবে চয়ন করবেন
শিল্প খবর-আপনি যদি একটি লেদ বা একটি মেশিনিং সেন্টারের সামনে আপনার কাজের সময় ব্যয় করেন, তাহলে টংস্টেন কার্বাইড কাটিং ব্লেড সম্ভবত টুল ক্রিবের সবচেয়ে ফলপ্রসূ ব্যবহারযোগ্য। এটি ঠিক করে যে মেশিনটি কত দ্রুত চালাতে পারে, কত ঘন ঘন কেউ একটি প্রান্তকে সূচক করতে থামে এবং একটি ব্যাচের শেষ অংশটি প্রথমটির মতো পরিষ্কারভাবে পরিমাপ করে কিনা। তবুও ব্লেডগুলি প্রায়শই অভ্যাস দ্বারা বাছাই করা হয় - "এটি আমরা সর্বদা ব্যবহার করেছি" - উপাদান এবং মেশিনের সাথে একটি গ্রেড এবং একটি জ্যামিতি মিলিয়ে না করে।
এই নির্দেশিকা সেই লোকেদের জন্য যারা আসলে চিপ তৈরি করে: মেশিনিস্ট, প্রসেস ইঞ্জিনিয়ার, টুলিং ক্রেতা এবং দোকানের মালিকরা হার্ড উপকরণে অনুমানযোগ্য ফলাফলের পিছনে ছুটছেন। আমরা টংস্টেন কার্বাইড কী, কীভাবে একটি ব্লেড তৈরি করা হয়, যেখানে বিভিন্ন ধরণের তাদের রাখা হয় এবং কীভাবে সেগুলি বেছে নেওয়া যায় এবং যত্ন নেওয়া যায় তা দেখব।
কি টুংস্টেন কার্বাইড কাটতে এত ভাল করে তোলে
টংস্টেন কার্বাইড সাধারণ অর্থে একটি ধাতু নয়। এটি একটি কম্পোজিট যা একটি ধাতব বাইন্ডারের সাহায্যে টংস্টেন কার্বাইডের দানাগুলিকে চেপে এবং সিন্টারিং করে তৈরি করা হয়, প্রায়শই কোবাল্ট। শস্য কঠোরতা প্রদান; বাইন্ডার তাদের একসাথে রাখে এবং সত্যিকারের কাটা থেকে বেঁচে থাকার জন্য যথেষ্ট শক্ততা দেয়। সেই ভারসাম্যকে সুরক্ষিত করাই কার্বাইড উৎপাদনের পুরো শিল্প।
কঠোরতা যা তাপ থেকে বেঁচে থাকে
একা কঠোরতা খুঁজে পাওয়া সহজ - প্রচুর স্টিল ঘরের তাপমাত্রায় শক্ত। আকর্ষণীয় প্রশ্ন হল যখন প্রান্তটি উত্তপ্ত হয় তখন কী ঘটে। উচ্চ-গতির ইস্পাত তাপমাত্রায় নরম হতে শুরু করে যা একটি কাটার মধ্যে নিয়মিতভাবে ঘটে, এই কারণেই HSS সরঞ্জামগুলি ধীর হয়ে যায়, দ্রুত পরিধান করে এবং ঘন ঘন রিগ্রাইন্ড করার প্রয়োজন হয়। কার্বাইড তার কঠোরতাকে তাপমাত্রার স্কেল থেকে অনেক বেশি উপরে ধরে রাখে, তাই আপনি পৃষ্ঠের গতি ঠেলে দিতে পারেন এবং আরও শক্ত খাওয়াতে পারেন এবং আপনি যখন টুলটি দেখেন তখনও একটি তীক্ষ্ণ প্রান্ত খুঁজে পেতে পারেন।
এক সৎ ট্রেড-অফ সহ, প্রতিরোধ পরিধান করুন
এছাড়াও কার্বাইড ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানকে ব্যতিক্রমীভাবে ভালভাবে প্রতিরোধ করে, যা ওয়ার্কপিসটিকে ঘষে ও পরিশ্রম করার পরিবর্তে ব্লেডকে স্থিরভাবে কাটতে রাখে। ট্রেড-অফ হল ভঙ্গুরতা: একটি কার্বাইড প্রান্ত কম্পন, আলগা সেটআপ, বা একটি জীর্ণ টুল ধারক পছন্দ করে না। এটি ভালভাবে আচরণ করুন এবং এটি একটি বিস্তৃত ব্যবধানে ইস্পাতকে ছাড়িয়ে যায়; এটিকে খারাপভাবে ব্যবহার করুন এবং এটি চিপস করুন এবং বাজারে কোন গ্রেড এটি সংরক্ষণ করবে না।
একটি টংস্টেন কার্বাইড কাটিং ব্লেডের অ্যানাটমি
যখন লোকেরা কার্বাইড ব্লেড সম্পর্কে কথা বলে, তখন তারা সাধারণত চারটি সিদ্ধান্তের শেষ ফলাফল বর্ণনা করে: গ্রেড, জ্যামিতি, প্রান্ত প্রস্তুতি এবং আবরণ। তিনটি সঠিক এবং একটি ভুল পাওয়া একটি সাধারণ কারণ একটি টুল কম পারফর্ম করে।
গ্রেড এবং বাইন্ডার সামগ্রী
গ্রেডগুলি শস্যের আকার এবং কোবাল্ট সামগ্রী দ্বারা বর্ণিত হয়। বেশি বাইন্ডার সহ মোটা দানা রুক্ষ ও বাধাপ্রাপ্ত কাটার জন্য শক্ততা দেয়; কম বাইন্ডার সহ সূক্ষ্ম দানাগুলি সমাপ্তির জন্য কঠোরতা এবং প্রান্ত ধরে রাখে। বেশিরভাগ সরবরাহকারী মান ISO কালার গ্রুপে গ্রেড বাছাই করে, এবং আপনি যখন টুল ক্যাবিনেট খুলবেন তখন আপনি কোন গ্রুপে দাঁড়িয়ে আছেন তা জানতে সাহায্য করে।
| ক্লাস | ওয়ার্কপিস গ্রুপ | এটি সাধারণত কি জন্য ব্যবহৃত হয় |
|---|---|---|
| P | ইস্পাত | কার্বন এবং অ্যালয় স্টিলের টার্নিং, মিলিং এবং বিরক্তিকর |
| M | স্টেইনলেস এবং উচ্চ খাদ ইস্পাত | যেখানে বিল্ট-আপ এজ এবং ওয়ার্ক হার্ডেনিং করা ঝুঁকিপূর্ণ সেখানে কাটা |
| K | ঢালাই লোহা এবং অ লৌহঘটিত | ছোট, ভাঙা চিপ এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম workpiece পৃষ্ঠতল |
| N | অ্যালুমিনিয়াম এবং অ লৌহঘটিত ধাতু | উচ্চ-গতির কাটিং যেখানে একটি ধারালো, পালিশ করা প্রান্ত গুরুত্বপূর্ণ |
| H | শক্ত ইস্পাত | খুব কঠিন উপকরণ উপর হালকা সমাপ্তি কাট |
জ্যামিতি, এজ প্রিপ এবং লেপ
জ্যামিতি সিদ্ধান্ত নেয় কিভাবে চিপ গঠন করে এবং কোথায় তাপ যায়। একটি ইতিবাচক রেক অবাধে কাটে এবং সরু অংশে মৃদু হয়; একটি নেতিবাচক রেক প্রান্তের পিছনে আরও উপাদান রাখে এবং ভারী বাধা পর্যন্ত দাঁড়ায়। প্রান্ত প্রস্তুতি — একটি হালকা মধু বা একটি ছোট টি-ল্যান্ড — ওয়ার্কপিস স্পর্শ করার মুহুর্তে একটি সদ্য গ্রাউন্ড প্রান্তকে চিপ করা থেকে আটকায়। আবরণ কাটা অঞ্চলে ঘর্ষণ এবং তাপ কমায়। তারা ক্রমাগত কাটিয়া একটি বাস্তব সুবিধা, কিন্তু তারা একটি স্থিতিশীল সেটআপ জন্য একটি বিকল্প নয়।
যেখানে এই ব্লেড কাজ করতে যান
কার্বাইড কাটিং ব্লেড হল একটি পরিবার যা একটি উপাদানের চারপাশে নির্মিত এবং বিভিন্ন ক্রিয়াকলাপের সাথে অভিযোজিত। সাধারণ কাজ অন্তর্ভুক্ত:
- বাঁক এবং মুখোমুখি shafts, হাব, এবং জলবাহী উপাদান
- ইস্পাত এবং ঢালাই লোহার অংশে ফ্ল্যাট, কাঁধ এবং স্লট মিল করা
- খাঁজ কাটা, বিভাজন বন্ধ এবং থ্রেড বাঁক যেখানে একটি সরু, স্থিতিশীল প্রান্ত গুরুত্বপূর্ণ
- একঘেয়েমি এবং অভ্যন্তরীণ ফিনিশিং যেখানে বকবক হচ্ছে চিরশত্রু
- কঠোর বা তাপ-চিকিত্সা উপাদানের উপর কাট শেষ করা
- উচ্চ টাকু গতিতে অ্যালুমিনিয়াম, পিতল এবং যৌগিক অংশগুলি মেশিন করা
ওয়ার্কপিসটি অপারেশনের মতোই গুরুত্বপূর্ণ। হালকা ইস্পাত এবং ঢালাই লোহা ক্ষমাশীল; স্টেইনলেস স্টীল একটি নিস্তেজ প্রান্ত অধীনে কাজ-কঠিন; অ্যালুমিনিয়াম একটি ধারালো, পালিশ জ্যামিতি পুরস্কৃত করে। যখন একটি ফলক প্রথম দিকে ব্যর্থ হয়, তখন কারণটি সাধারণত সেই শর্তগুলির মধ্যে একটি এবং টুলের মধ্যে একটি অমিল হয়।
ডান ব্লেড নির্বাচন করা: একটি সংক্ষিপ্ত চেকলিস্ট
একটি ক্যাটালগ পৌঁছানোর আগে, চাকরি সম্পর্কে কয়েকটি প্রশ্নের উত্তর দিন। উত্তরগুলি যেকোনো স্পেসিফিকেশন টেবিলের চেয়ে দ্রুত ক্ষেত্রটিকে সংকুচিত করে।
- আপনি কি উপাদান কাটছেন, এবং কোন অবস্থায় — annealed, স্বাভাবিক, শক্ত, বা ঢালাই?
- এটি কি অপারেশন: ক্রমাগত বাঁক, বাধাপ্রাপ্ত মিলিং, বিভাজন, খাঁজকাটা বা থ্রেডিং?
- সেটআপ কতটা অনমনীয়, এবং ধারকের আসলে কতটা ওভারহ্যাং আছে?
- মেশিন কি গতি সরবরাহ করতে পারে এবং গ্রেডের চাহিদা পূরণ করতে পারে, যেখানে প্রয়োজন কুল্যান্ট দিয়ে?
- কাজটি কি রাফিং ভলিউমের জন্য বা একটি নিয়ন্ত্রিত ফিনিস এবং সহনশীলতার জন্য কল করে?
- একটি ভাল ব্লেডের দামের সাথে তুলনা করে মেশিন থামানোর খরচ কত?
আপনি যদি সাধারণ ব্লেডের ধরনগুলি এবং প্রতিটি কীভাবে ব্যবহার করা হয় তা ঘনিষ্ঠভাবে দেখতে চান, আমাদের দল রাখে ব্লেডের ধরন, ব্যবহার এবং নির্বাচনের জন্য একটি নির্দেশিকা সাইটে যা জ্যামিতি দিকের গভীরে যায়৷
দোকান মেঝে একটি প্রান্ত জীবন্ত রাখা
বেশিরভাগ ব্লেড ব্যর্থতা স্ক্র্যাপ হওয়ার আগে নিজেদের ঘোষণা করে। পরিধানের প্যাটার্ন পড়তে শেখা হল কিছু খরচ না করেই টুল লাইফ যোগ করার দ্রুততম উপায়।
| উপসর্গ | স্বাভাবিক কারণ | প্রথম জিনিস চেক |
|---|---|---|
| প্রান্ত বরাবর চিপিং | কম্পন বা একটি বিঘ্নিত কাটা | অনমনীয়তা, ওভারহ্যাং এবং ক্ল্যাম্পিং |
| রাক মুখের উপর cratering | কাটিং তাপমাত্রা খুব বেশি | গতি, ফিড এবং কুল্যান্ট ডেলিভারি |
| বিল্ট আপ প্রান্ত | উপাদান জন্য গতি খুব কম | সারফেস গতি এবং আবরণ পছন্দ |
| ফাস্ট ফ্ল্যাঙ্ক পরিধান | ঘষিয়া তুলিয়া ফেলিতে সক্ষম workpiece বা ভুল গ্রেড | গ্রেড বর্গ এবং workpiece কঠোরতা |
| দরিদ্র পৃষ্ঠ ফিনিস | নিস্তেজ প্রান্ত বা অস্থির সেটআপ | প্রান্ত অবস্থা এবং টুল বসার |
একটি ব্লেড যা প্রায়শই সূচী করে, একটি সস্তা ব্লেড কিনে খুব কমই ঠিক করা হয়৷ এটি সাধারণত তিনটি জিনিসের মধ্যে একটি সংশোধন করে ঠিক করা হয়: সেটআপ, কাটিং ডেটা বা গ্রেড।
কার্বাইডের ত্রিশ বছর, এবং একটি ব্যবহারিক ফোকাস
আমরা জিয়াংসু গাইট টুংস্টেন টেকনোলজি, জিয়াংসু প্রদেশের দক্ষিণে চাংঝোতে অবস্থিত একটি কার্বাইড প্রস্তুতকারক। কোম্পানীটি 1990 সালে শুরু হয়েছিল এবং শতাব্দীর শুরুতে সিমেন্টযুক্ত কার্বাইডে স্থানান্তরিত হয়েছিল, অভিজ্ঞ কারিগরি লোক এবং শক্ত উপাদানগুলিকে সঠিকভাবে প্রেস, সিন্টার এবং পিষানোর জন্য প্রয়োজনীয় সরঞ্জাম নিয়ে আসে। 2009 সালে আমরা একটি নিম্ন-চাপের সিন্টারিং ফার্নেস এবং একটি TPA প্রেস যোগ করেছি, যা আমাদেরকে ফাঁকা জায়গায় কেনার পরিবর্তে পাউডার স্টেজ থেকে ঘনত্ব এবং গঠন নিয়ন্ত্রণ করতে দেয়। পরবর্তীতে বিনিয়োগের মধ্যে রয়েছে জার্মানি থেকে গ্রাইন্ডিং এবং পরিমাপের সরঞ্জাম, একটি পাঁচ-অক্ষের টুল গ্রাইন্ডার এবং সুইডেনের একটি ডিজিটাল টুল প্রিসেটার।
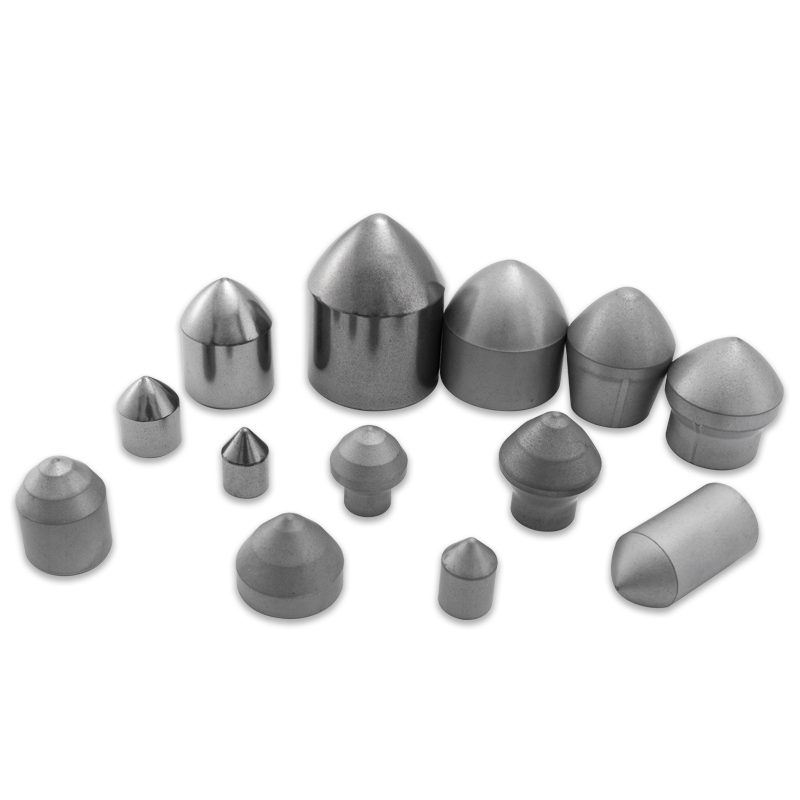
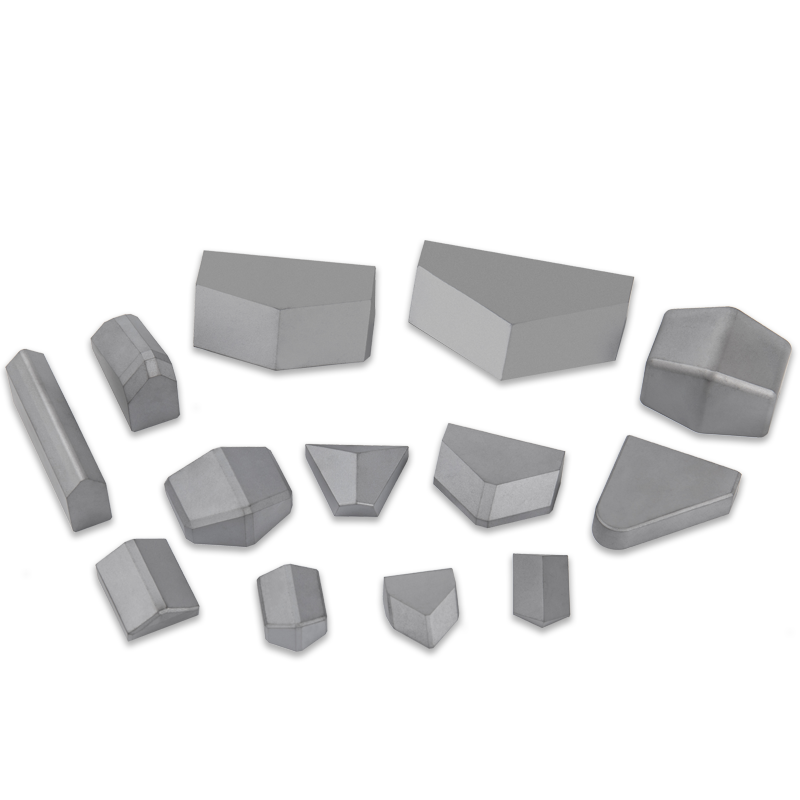
যে অগ্রগতি আমরা ব্লেড সম্পর্কে চিন্তা কিভাবে আকার. আমরা ধাতু কাটার কাজের জন্য টংস্টেন কার্বাইড কাটিং ব্লেড তৈরি করি, এবং আমরা টানেল বোরিং মেশিন, রোড মিলিং, রক ড্রিলিং, কয়লা খনির এবং স্ট্যাম্পিং ডাইসের জন্য সন্নিবেশ এবং পরিধানের যন্ত্রাংশও তৈরি করি। একই বস্তুগত বিজ্ঞান এটির মধ্যে দিয়ে চলে, তাই একটি মিলিং সন্নিবেশে একটি সমস্যা প্রায়শই আমাদের একটি শিলা ড্রিলিং বিট সম্পর্কে দরকারী কিছু শেখায়। আমরা গুঁড়া থেকে শেষ প্রান্ত পর্যন্ত ISO9001 এবং ISO14001 প্রত্যয়িত প্রক্রিয়াগুলিতে কাজ করি।
 GR6X-A এবং GR6C-A গ্রেড সহ টংস্টেন কার্বাইড কাটিং ব্লেড টংস্টেন কার্বাইড cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. পণ্য দেখুন →
আমরা গ্রাহকদের কাছ থেকে সবচেয়ে বেশি যা শুনি তা নয় যে তাদের বহিরাগত কিছু দরকার। তাদের একটি ব্লেড দরকার যা সোমবার সকালে একইভাবে আচরণ করে যেমনটি শুক্রবার বিকেলে হয়েছিল — একই গ্রেড, একই জ্যামিতি, ব্যাচের পর ব্যাচ। সেই ধারাবাহিকতা, প্লাস একটি অঙ্কন বা একটি জীর্ণ টুলের দিকে তাকানোর এবং কাজের জন্য আসলে কী প্রয়োজন তা নির্ধারণ করার ইচ্ছা, আমরা যা দেওয়ার চেষ্টা করি।
সংক্ষিপ্ত সংস্করণ
একটি টাংস্টেন কার্বাইড কাটিং ব্লেড হল একটি ছোট, সাশ্রয়ী মূল্যের অংশ যার উৎপাদনশীলতার উপর একটি বড় প্রভাব রয়েছে। ওয়ার্কপিসের জন্য গ্রেড, অপারেশনের জ্যামিতি এবং আপনার সেটআপের স্থায়িত্বের জন্য প্রান্ত প্রস্তুতি বেছে নিন। ধারককে অনমনীয় রাখুন, কাটিং ডেটা সংবেদনশীল রাখুন এবং পরে না হয়ে ব্যর্থ হওয়ার আগে প্রান্তটি পরিবর্তন করুন। এটি করুন, এবং ব্লেডটি চুপচাপ তা করবে যা এটি কেনা হয়েছিল।
আপনি যদি একটি নির্দিষ্ট অ্যাপ্লিকেশনের মাধ্যমে কাজ করেন এবং গ্রেড বা জ্যামিতির উপর দ্বিতীয় মতামত চান, আমাদের দল আপনার সাথে বিশদ বিবরণ দেখতে পেরে আনন্দিত।
আমাদের পণ্য //
সম্পর্কিত পণ্য
আপনি যদি আমাদের পণ্য আগ্রহী হন, আমাদের সাথে পরামর্শ করুন
