
EN
টংস্টেন কার্বাইড ব্লেড গাইড: গ্রেড, প্রকার এবং কীভাবে সঠিকটি চয়ন করবেন
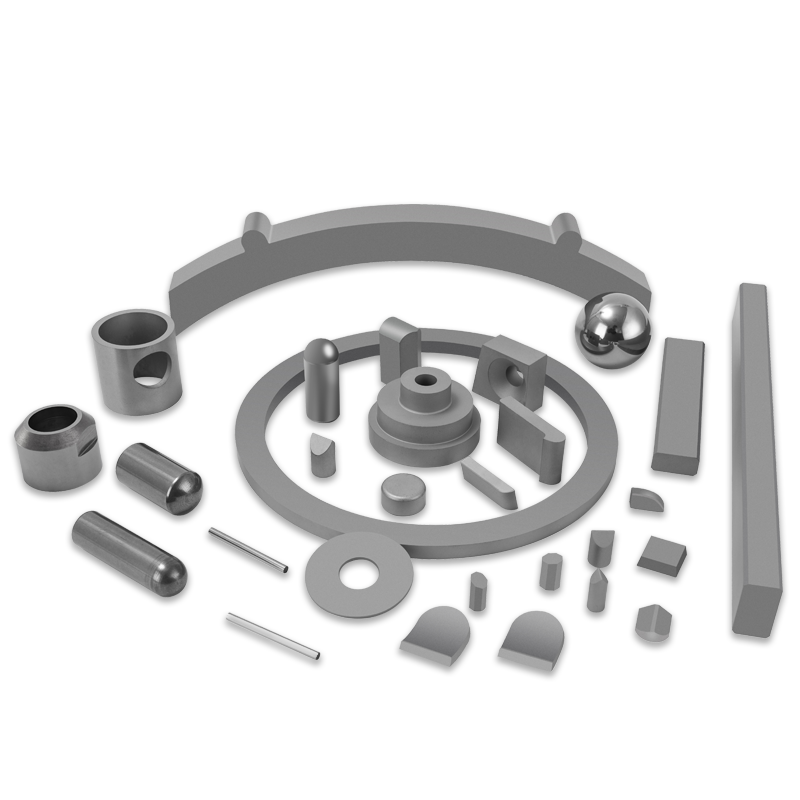
শিল্প খবর-পাঁচ জনকে জিজ্ঞাসা করুন ক টংস্টেন কার্বাইড ব্লেড হয় এবং আপনি সম্ভবত পাঁচটি ভিন্ন উত্তর পাবেন। একটি মেশিনের দোকানে, বাক্যাংশটি সাধারণত একটি বাঁক বা মিলিং হোল্ডারে আটকে থাকা একটি সূচকযোগ্য সন্নিবেশের দিকে নির্দেশ করে। একটি ফিল্ম কনভার্টিং প্ল্যান্টে, এটি কয়েকশ মিটার প্রতি মিনিটে স্তরিত ফিল্মের বিরুদ্ধে চলমান একটি পাতলা স্লিটার ব্লেড বর্ণনা করে। ভূগর্ভস্থ, এর অর্থ হতে পারে একটি রক ড্রিল বিটে চাপানো একটি বোতাম সন্নিবেশ, একটি শিয়ারার ড্রামে একটি পিক, বা একটি টানেল বোরিং মেশিন কাটারহেডের উপর একটি কাটার সন্নিবেশ। আকৃতি এবং আকারগুলি ব্যাপকভাবে পৃথক, কিন্তু তাদের পিছনে উপাদান পরিবার একই: সিমেন্টেড টাংস্টেন কার্বাইড, একটি কোবাল্ট বাইন্ডার দ্বারা একসাথে রাখা শক্ত টংস্টেন কার্বাইড শস্যের পাউডার-ধাতুবিদ্যার সংমিশ্রণ।
আমরা গাইট, চ্যাংঝো, জিয়াংসুতে অবস্থিত একটি কার্বাইড প্রস্তুতকারক, এবং আমরা 1990 সাল থেকে টাংস্টেন কার্বাইড টিপে, সিন্টারিং এবং গ্রাইন্ড করছি। সেই দশক জুড়ে, গ্রাহকরা আমাদের কাছে যে প্রশ্নগুলি নিয়ে এসেছেন তা খুব কমই পরিবর্তিত হয়েছে। কোন গ্রেড? কোন জ্যামিতি? এবং কিভাবে আমরা প্রান্তটি গতবারের চেয়ে দীর্ঘস্থায়ী করতে পারি? এই নিবন্ধটি দোকানের মেঝেতে আমরা কী শিখেছি এবং বাস্তবিক সিদ্ধান্তগুলি কোথায় বসে তা নির্ধারণ করে।
কি ইস্পাত থেকে টংস্টেন কার্বাইড ভিন্ন করে তোলে
একটি কার্বাইড ব্লেড তার আকৃতি বজায় রাখে কারণ উপাদানটি ঘর্ষণ এবং বিকৃতি উভয়ই প্রতিরোধ করে। হার্ডনেস সাধারণত 1400 থেকে 1700 HV এর মধ্যে পড়ে, শক্ত করা টুল স্টিলের জন্য মোটামুটি 600 থেকে 900 HV এর বিপরীতে। আরও গুরুত্বপূর্ণ, সেই কঠোরতা তাপ থেকে বাঁচে। 800 থেকে 1000 ডিগ্রি সেলসিয়াসে, একটি কার্বাইড প্রান্ত এখনও কাটছে যখন একটি উচ্চ-গতির ইস্পাত প্রান্ত ইতিমধ্যে নরম হয়ে গেছে এবং তার জ্যামিতি হারিয়েছে। সিমেন্টেড কার্বাইড উচ্চ কম্প্রেসিভ শক্তি এবং দৃঢ়তাও বহন করে, 550 থেকে 650 GPa অঞ্চলে একটি ইয়াং মডুলাসের সাথে, যা একটি কাটিং এজ প্রয়োজন যখন এটি লোডের নিচে ওয়ার্কপিস থেকে দূরে সরে না যায়।
কঠোরতা এবং গরম কঠোরতা
কঠোরতা দুটি জিনিস দ্বারা নিয়ন্ত্রিত হয়: কার্বাইডের দানার মধ্যে কতটা কোবাল্ট বসে এবং সেই দানাগুলি কতটা সূক্ষ্ম। একটি 6 শতাংশ কোবাল্ট, সাবমাইক্রন গ্রেড কঠোরতার সীমার শীর্ষে পৌঁছাতে পারে এবং একটি প্রখর প্রান্ত ধরে রাখতে পারে, যে কারণে এটি ফিনিশিং অপারেশন এবং পাতলা স্লিটিং ব্লেডের জন্য উপযুক্ত। মোটা দানা সহ একটি 10 থেকে 12 শতাংশ কোবাল্ট গ্রেড কাগজে নরম কিন্তু প্রভাবের অধীনে ক্র্যাকিংয়ের জন্য অনেক বেশি প্রতিরোধী, যা একটি রক ড্রিলিং সন্নিবেশ বা একটি মিলিং বাছাইয়ের প্রকৃতপক্ষে প্রয়োজন। কোন গ্রেডই পরম পদে ভাল নয়; তারা বিভিন্ন প্রশ্নের উত্তর দেয়।
দৃঢ়তা বাণিজ্য বন্ধ
বিনামূল্যে কিছুই আসে না। কার্বাইড ভাঙার আগে বাঁকে না, চিপ করে। ট্রান্সভার্স ফাটলের শক্তি সাধারণত 2000 এবং 3500 MPa এর মধ্যে থাকে এবং যখন আপনি কোবাল্ট সামগ্রী বা শস্যের আকার পরিবর্তন করেন তখন সংখ্যাটি কঠোরতার বিপরীত দিকে চলে যায়। থার্মাল সাইক্লিং হল দ্বিতীয় চাপ। বিঘ্নিত কাটা, মিলিং, এবং ভেজা কাটা সমস্তই প্রান্তে দ্রুত গরম এবং শীতল চক্রকে চালিত করে এবং কার্বাইড শেষ হওয়ার অনেক আগেই তাপীয় ফাটল তৈরি করে এর প্রতিক্রিয়া জানায়। এই প্রক্রিয়াগুলির মধ্যে কোনটি টুলের জীবনকে সীমিত করছে তা বোঝা একটি ব্লেড সঠিকভাবে নির্দিষ্ট করার প্রথম ধাপ।
মূল ব্লেড পরিবার এবং তারা কোথায় কাজ করে
"ব্লেড" শব্দটি বিস্তৃত অংশকে কভার করে, এবং কার্বাইড যেটি একটি স্লিটার ব্লেডের জন্য উপযুক্ত তা খুব কমই কার্বাইড যা একটি টানেলের মুখে বেঁচে থাকে। নীচের সারণীটি সাধারণ পরিবারগুলিকে তাদের পরিষেবাতে যে শর্তগুলি পূরণ করে তার মানচিত্র তৈরি করে৷ দীর্ঘ সময়ের জন্য, পণ্য-নির্দিষ্ট ওয়াকথ্রু, এর জন্য আমাদের গাইড টংস্টেন কার্বাইড কাটিয়া ফলক প্রকার এবং ব্যবহার জ্যামিতি এবং প্রান্ত প্রস্তুতির উপর আরও বিশদে যায়।
| ব্লেড পরিবার | সাধারণ কাজের অবস্থা | কার্বাইড বৈশিষ্ট্য যে গুরুত্বপূর্ণ |
|---|---|---|
| ইনডেক্সেবল কাটিয়া ফলক বা সন্নিবেশ | ইস্পাত, ঢালাই লোহা বা নন-লৌহঘটিত ওয়ার্কপিস বাঁক, মিলিং, খাঁজকাটা এবং বিভাজন | 6 থেকে 12 শতাংশ কোবাল্ট, সূক্ষ্ম থেকে মাঝারি শস্য, আবরণ এবং প্রান্ত মধু অপারেশনের সাথে মিলেছে |
| পাতলা স্লিটার এবং ট্রিমিং ব্লেড | ফিল্ম, ফয়েল, কাগজ এবং স্তরিত রূপান্তর স্টক ক্রমাগত slitting | সাবমাইক্রন শস্য, উচ্চ কঠোরতা, মাইক্রোমিটার পরিসরে সোজাতা, ন্যূনতম বুর |
| টানেল বোরিং মেশিন সন্নিবেশ | উচ্চ খোঁচা অধীনে একটি কাটারহেড উপর শিলা সঙ্গে ঘূর্ণায়মান এবং স্ক্র্যাপিং যোগাযোগ | উচ্চতর কোবাল্ট সহ মাঝারি থেকে মোটা দানা, তাপীয় ক্লান্তি এবং স্প্যালিং প্রতিরোধ |
| রোড মিলিং টুল এবং পিক | বারবার শক লোডিং সহ অ্যাসফল্ট বা কংক্রিটের ফুটপাথের মিলিং | মোটা শস্য, 8 থেকে 12 শতাংশ কোবাল্ট, ভাল গরম পরিধান প্রতিরোধ এবং শরীরের ধারণ |
| রক তুরপুন বোতাম এবং সন্নিবেশ | হার্ড ঘষিয়া তুলিয়া ফেলিতে সক্ষম গঠন মধ্যে ডাউন-দ্য-হোল হাতুড়ি বা ঘূর্ণমান তুরপুন | উচ্চ প্রভাব শক্তি এবং শস্য পুল-আউট প্রতিরোধের সঙ্গে মোটা শস্য |
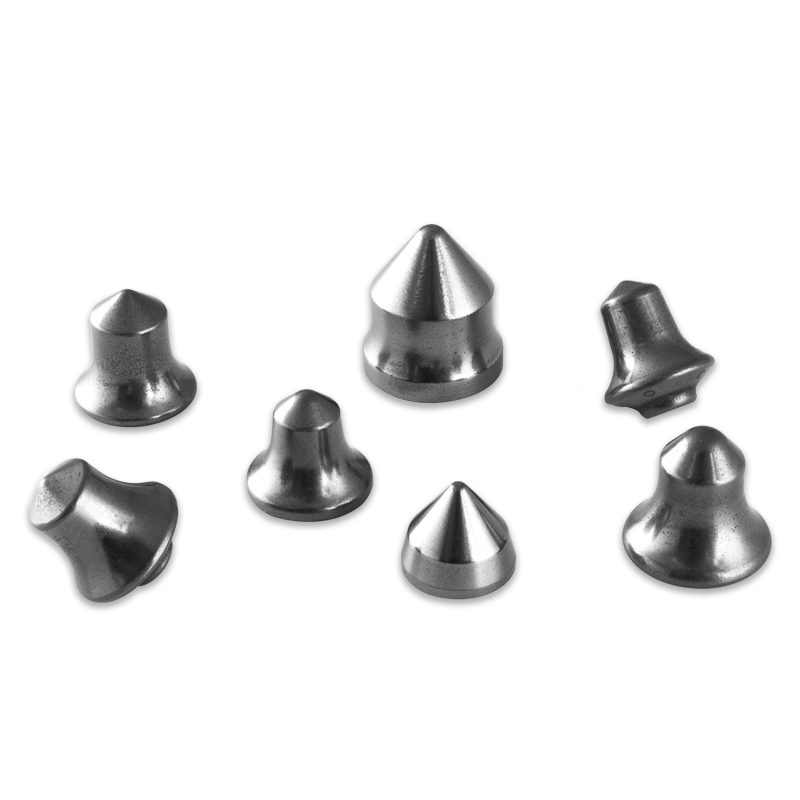
| গোলাকার শাঁক পিক | শিয়ারার বা রোডহেডার ড্রামে কয়লা এবং নরম শিলা কাটা | সুষম কঠোরতা এবং দৃঢ়তা, ইস্পাত শ্যাঙ্কে নির্ভরযোগ্য ব্রেজড জয়েন্ট |
| স্ট্যাম্পিং ডাই সন্নিবেশ | উচ্চ ভলিউমে শীট মেটালের ফাঁকা, গঠন, অঙ্কন এবং ঠান্ডা শিরোনাম | উচ্চ কম্প্রেসিভ শক্তি, মাঝারি থেকে মোটা দানা, চিপিং এবং গলিংয়ের প্রতিরোধ |
একটি প্যাটার্ন টেবিল মাধ্যমে সঞ্চালিত হয়. প্রভাবের তীব্রতা বাড়ার সাথে সাথে কোবাল্টের পরিমাণ বেড়ে যায় এবং শস্যের গঠন মোটা হয়ে যায়; সারফেস ফিনিস এবং ডাইমেনশনাল সূক্ষ্মতা অগ্রাধিকার হিসাবে, উপাদান অন্যভাবে চলে যায়। একটি ব্লেড তাড়াতাড়ি ব্যর্থ হওয়ার একমাত্র সবচেয়ে সাধারণ কারণ হল ভুল দিক নির্বাচন করা।
আপনি অর্ডার করার আগে একটি কার্বাইড গ্রেড কিভাবে পড়ুন
গ্রেড উপাধি সরবরাহকারী থেকে সরবরাহকারীর মধ্যে আলাদা, যা ক্যাটালগ নম্বরগুলিকে সরাসরি তুলনা করা কঠিন করে তোলে। চারটি ভেরিয়েবল বেশিরভাগ পারফরম্যান্সের পার্থক্য ব্যাখ্যা করে এবং কেনার সিদ্ধান্ত নেওয়ার আগে চারটিই টেবিলে থাকা উচিত।
- কোবাল্ট সামগ্রী। বাইন্ডার ফেজ। ছয় শতাংশ কোবাল্ট সর্বোচ্চ পরিধান প্রতিরোধ ক্ষমতা প্রদান করে; দশ থেকে বারো শতাংশ প্রভাব শক্তি এবং ক্র্যাক প্রতিরোধের জন্য পরিধান প্রতিরোধের কিছু ট্রেড করে।
- শস্য আকার। 0.8 মাইক্রোমিটারের নিচে সাবমাইক্রন গ্রেড সর্বোচ্চ কঠোরতা এবং প্রখর প্রান্ত দেয়। 3 থেকে 6 মাইক্রোমিটারের মোটা গ্রেড শক শোষণ করে এবং শিলা ও ফুটপাথের কাজে স্প্যালিং প্রতিরোধ করে।
- আবরণ. সিভিডি এবং পিভিডি আবরণ ঘর্ষণ কমায় এবং ইস্পাত এবং ঢালাই আয়রন মেশিনের সময় সন্নিবেশে তাপ স্থানান্তর সীমিত করে। আনকোটেড পালিশ গ্রেড প্রায়ই অ্যালুমিনিয়াম, প্লাস্টিক এবং কাঠ-ভিত্তিক উপকরণগুলির জন্য ভাল উত্তর।
- প্রান্ত প্রস্তুতি। একটি রেজার-তীক্ষ্ণ প্রান্ত স্যুট সমাপ্তি এবং নরম workpieces. একটি সজ্জিত বা টি-ল্যান্ডেড প্রান্ত রুক্ষ এবং বাধাগ্রস্ত কাটাতে মাইক্রো-চিপিং প্রতিরোধ করে, যেখানে একটি ধারালো প্রান্ত কেবল ভেঙে যায়।
সেই তালিকায় যোগদানের পদ্ধতি যোগ করুন। একটি ব্লেড ব্রেজ করা হোক, সঙ্কুচিত করা হোক বা যান্ত্রিকভাবে আটকানো থাকলে তা ইন্টারফেসে দেখা স্ট্রেসকে পরিবর্তন করে এবং ব্রেজিং অনুশীলন গ্রেডের মতোই মনোযোগের দাবি রাখে।
যেখানে প্রথমে ব্লেড ব্যর্থ হয়
যখন একটি ব্লেড জীর্ণ হয়ে ফিরে আসে, তখন দরকারী প্রশ্ন এটি কতক্ষণ স্থায়ী হয় তা নয় বরং এটি কীভাবে মারা গেল। বেশিরভাগ ব্যর্থতা আমাদের বিশ্লেষণ করতে বলা হয় যেগুলি অল্প সংখ্যক বিভাগে পড়ে।
- প্রান্ত চিপিং. সাধারণত অপর্যাপ্ত দৃঢ়তা, অত্যধিক ফিড বা অত্যধিক রানআউট সহ একটি টুলহোল্ডারের লক্ষণ।
- ফ্ল্যাঙ্ক পরিধান. স্বাভাবিক, ধীরে ধীরে পরিধান প্রক্রিয়া। যদি এটি হঠাৎ ত্বরান্বিত হয়, কাটার গতি বা ওয়ার্কপিসের কঠোরতা গ্রেডের আরাম অঞ্চলের বাইরে চলে গেছে।
- ক্রেটার পরিধান. উচ্চ তাপমাত্রায় চিপ এবং রেকের মুখের মধ্যে রাসায়নিক মিথস্ক্রিয়া, উচ্চ গতিতে ইস্পাত মেশিন করার সময় সবচেয়ে সাধারণ।
- তাপীয় ক্র্যাকিং। চিরুনি ফাটল কুল্যান্ট প্রয়োগের মাধ্যমে বা অস্থির কাটিয়া অবস্থার দ্বারা বিঘ্নিত কাটা দ্বারা চালিত হয়।
- ব্রেজিং ব্যর্থতা। জয়েন্টে ফাটল দেখা দেয়, প্রায়শই অমসৃণ গরম, অতিরিক্ত ফিলার মেটাল, বা যোগদানের পরে নাকাল চাপ থেকে।
- বাইন্ডার লিচিং। আক্রমনাত্মক কুল্যান্ট বা ক্ষয়কারী মিডিয়া দ্বারা কোবাল্ট অপসারণ, যা একটি দুর্বল, ছিদ্রযুক্ত পৃষ্ঠ স্তর ছেড়ে দেয়।
প্রতিটি কারণ একটি ভিন্ন সংশোধনের দিকে নির্দেশ করে: একটি কঠিন গ্রেড, একটি পরিবর্তিত প্রান্ত প্রস্তুতি, একটি প্রলিপ্ত বৈকল্পিক, বা কেবল মেশিনিং প্যারামিটারে পরিবর্তন৷ প্রক্রিয়া নির্ণয় ছাড়া ফলক প্রতিস্থাপন সাধারণত আবার একই ব্যর্থতা উত্পাদন.
পাউডার থেকে একটি সমাপ্ত প্রান্ত পর্যন্ত
চাংঝোতে আমাদের প্ল্যান্টে, একটি ব্লেড শুরু হয় টাংস্টেন কার্বাইড পাউডার হিসাবে কোবাল্টের সাথে মিশ্রিত করে এবং টিপিএ প্রেসে চাপিয়ে চূড়ান্ত আকারের কাছাকাছি আকার দেয়। নিম্ন-চাপের সিন্টারিং তারপর অংশটিকে ঘনীভূত করে এবং পুরো ব্যাচ জুড়ে শক্ত সীমার মধ্যে কঠোরতা এবং ছিদ্র উভয়ই ধরে রাখার দক্ষতা নিহিত। জার্মানি থেকে আমদানি করা সরঞ্জাম এবং অস্ট্রেলিয়া থেকে পাঁচ-অক্ষের টুল গ্রাইন্ডার ব্যবহার করে, সুইডেনের একটি ডিজিটাল টুল প্রিসেটার এবং অভিজ্ঞ প্রযুক্তিগত কর্মীদের সাথে গ্রাইন্ডিং এবং এজ প্রস্তুতি অনুসরণ করে যারা এটি কীভাবে ব্যবহার করতে হয়। পূর্ণ টংস্টেন কার্বাইড কাটিয়া ব্লেড উত্পাদন প্রক্রিয়া এই সাইটে অন্য কোথাও বিস্তারিতভাবে বর্ণনা করা হয়েছে।
মান নিয়ন্ত্রণ একই চেইন মাধ্যমে সঞ্চালিত হয়. আমরা ISO 9001 এবং ISO 14001 সিস্টেমে কাজ করি এবং আমাদের উচ্চ-নির্ভুল ড্রিল, রিমার এবং ফিনিশিং টুলগুলি একটি জার্মান স্ট্যান্ডার্ড প্রোডাকশন সিস্টেমে উত্পাদিত হয় যাতে তারা কোনও প্রক্রিয়াকে পুনরায় যোগ্যতা অর্জন না করেই আমদানি করা টুলিংয়ের বিকল্প করতে পারে। ইঞ্জিন এবং সাধারণ যন্ত্রপাতি উৎপাদনের গ্রাহকদের জন্য, এই প্রতিস্থাপনটি প্রায়শই পুরো অনুশীলনের বিন্দু: একই গর্তের গুণমান এবং একই ব্যাচের সামঞ্জস্য, প্রতি অংশে কম খরচে।
দোকানের ফ্লোর থেকে আবেদনের নোট
ধাতু কাটা
বাঁক এবং মিলিংয়ের জন্য, কথোপকথন সাধারণত ব্লেডের পরিবর্তে ওয়ার্কপিস উপাদান এবং মেশিনের দৃঢ়তা দিয়ে শুরু হয়। একটি স্থিতিশীল সেটআপ সহ একটি কঠোর মেশিন একটি শক্ত, তীক্ষ্ণ ফলককে পুরস্কৃত করবে; একটি লাইটার মেশিন এটিকে শাস্তি দেবে। মেশিনের সাথে গ্রেড মেলানো, শুধুমাত্র ওয়ার্কপিসের সাথে নয়, যেখানে বেশিরভাগ লাভ বসে।
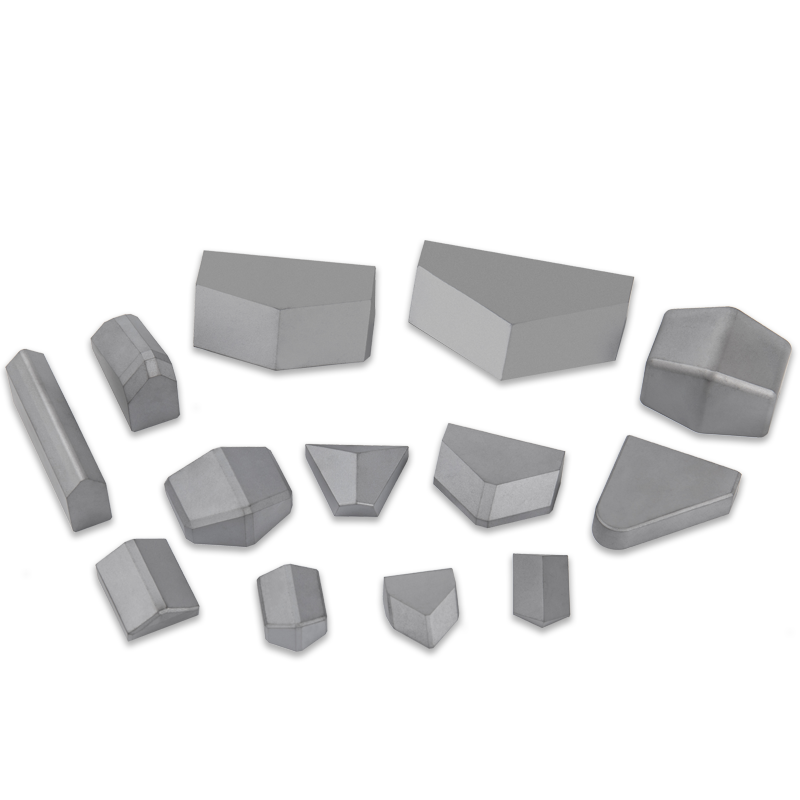
 টংস্টেন কার্বাইড কাটিং ব্লেড টংস্টেন কার্বাইড কাটিয়া সরঞ্জামগুলি মেশিনযুক্ত অংশগুলির অতিরিক্ত উপাদানগুলি সরিয়ে প্রয়োজনীয় মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান অর্জন করে। পণ্য দেখুন →
রক ড্রিলিং এবং টানেলিং
ড্রিলিং এবং টানেলিং কাজে, শত্রু শক। মোটা-শস্য, একটি ভাল-সমর্থিত সন্নিবেশ আসন সহ উচ্চ-কোবল্ট গ্রেডগুলি প্রভাব লোডিং থেকে বেঁচে থাকে যা কঠিন উপাদানগুলিকে ধ্বংস করে। ব্রেজিং, ইনসার্ট প্রোট্রুশন এবং হোল ফিট করার দিকে মনোযোগ গ্রেড স্পেসিফিকেশনের মতোই গুরুত্বপূর্ণ।
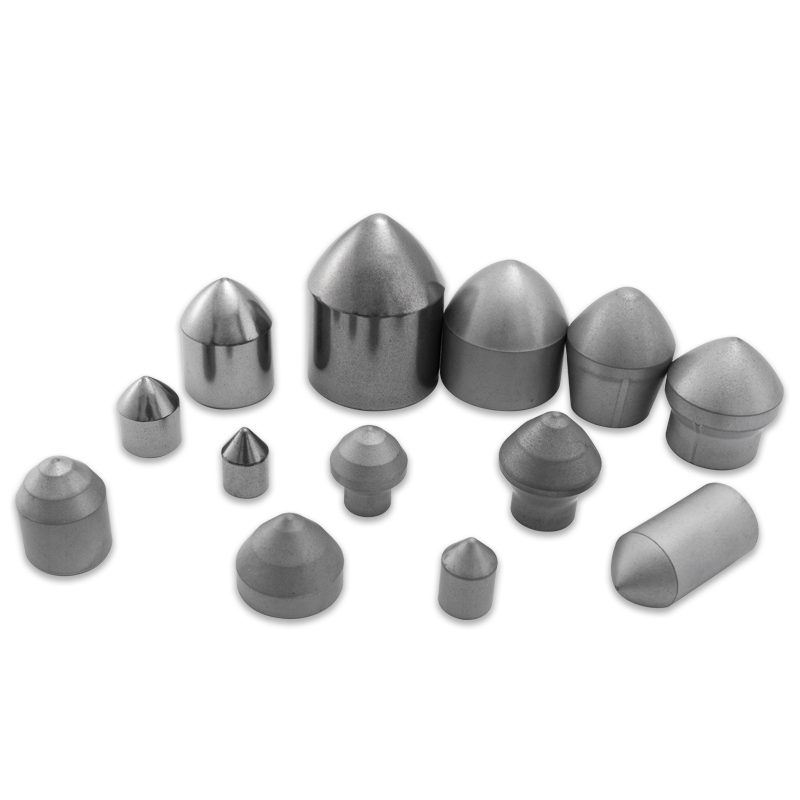
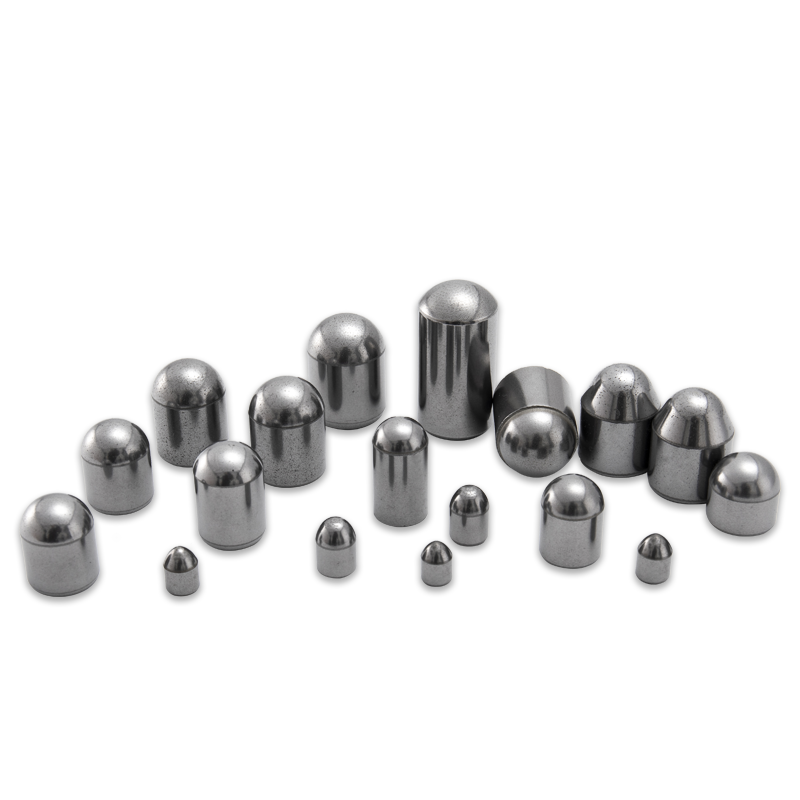
টংস্টেন কার্বাইড রক ড্রিলিং টুলস একটি ঐতিহ্যবাহী খনির তুরপুন সরঞ্জাম হিসাবে, টাংস্টেন কার্বাইড রক ড্রিলিং সরঞ্জামগুলি প্রভাব এবং পরিধানের মতো জটিল প্রভাবগুলির সাপেক্ষে এবং কাজের শর্তগুলি কঠোর... পণ্য দেখুন → মুদ্রাঙ্কন এবং গঠন
ডাইসে, ব্লেডকে সাইড লোড শোষণ করার সময় কয়েক হাজার স্ট্রোকের উপর একটি মাত্রা ধরে রাখতে বলা হয়। উচ্চ কম্প্রেসিভ শক্তি এবং চিপিং প্রতিরোধ ক্ষমতা শিখর কঠোরতার চেয়ে বেশি গুরুত্বপূর্ণ, এবং একটি সঠিকভাবে সমর্থিত সন্নিবেশ একটি বিস্তৃত ব্যবধানে একটি শক্ত কিন্তু অসমর্থিত একটিকে ছাড়িয়ে যাবে।
টংস্টেন কার্বাইড স্ট্যাম্পিং ডাই উত্পাদন প্রক্রিয়ায়, ডাইকে বড় ঘর্ষণ এবং পরিধান সহ্য করতে হবে। অন্যান্য উপকরণের সাথে তুলনা করে, আমাদের টংস্টেন কার্বাইডের দীর্ঘ সেবা জীবন আছে, বাজি... পণ্য দেখুন → আমাদের নিজস্ব পরিসরে কাটিং ব্লেড, টানেল বোরিং মেশিন ইনসার্ট, রোড মিলিং টুল, রক ড্রিলিং টুল, কয়লা খনির জন্য রাউন্ড শ্যাঙ্ক পিকস, এবং স্ট্যাম্পিং ডাইস রয়েছে এবং আমরা কাস্টম টুলিং ডিজাইন করি যেখানে একটি আদর্শ অংশ অ্যাপ্লিকেশনের সাথে খাপ খায় না।
আপনি একটি ব্লেড নির্দিষ্ট করার আগে একটি ব্যবহারিক চেকলিস্ট
- কি উপাদান কাটা হচ্ছে, এবং কি কঠোরতা বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম?
- কাটা কি ক্রমাগত বা বাধাগ্রস্ত হয় এবং শক লোডিং কতটা গুরুতর?
- ব্লেডটি কীভাবে রাখা হয়: ক্ল্যাম্পড, ব্রেজড, সঙ্কুচিত-ফিট করা বা সিটে চাপানো?
- স্পিন্ডেল রানআউট, অনমনীয়তা এবং কুল্যান্ট ডেলিভারি সহ মেশিনটি কোন অবস্থায় আছে?
- কোন ব্যর্থতা মোড পূর্ববর্তী ব্লেড জীবন শেষ?
- ফলক পুনরায় স্থল হতে পারে, এবং প্রতিস্থাপন আগে কত regrinds বাস্তবসম্মত?
এই ছয়টি প্রশ্নের সততার সাথে উত্তর দিন এবং গ্রেড, জ্যামিতি এবং প্রান্ত প্রস্তুতি সাধারণত নিজেরাই বেছে নেয়। যেখানে তারা তা করে না, আমরা আবেদনটি নিয়ে আলোচনা করার জন্য বিশ মিনিট ব্যয় করব এমন একটি অংশ পাঠানোর চেয়ে যা তিন সপ্তাহ পরে ব্যর্থ হয় এবং গ্রাহককে একটি উত্পাদন স্থানান্তর ব্যয় করতে হয়।
একটি টাংস্টেন কার্বাইড ব্লেড হল একটি ছোট কম্পোনেন্ট যার প্রতি অংশের খরচের উপর একটি আউটসাইজ প্রভাব রয়েছে, এটি উচ্চ গতিতে ফিল্ম ট্রিম করা হোক বা লাইনে একটি টানেল বোরিং মেশিন রাখা হোক। উপাদান পুরষ্কার যত্ন: লোডের জন্য সঠিক গ্রেড, অপারেশনের সাথে মিলে যাওয়া একটি জ্যামিতি, এবং একটি যোগদান পদ্ধতি যা সিন্টারিং ফার্নেসের কাজকে পূর্বাবস্থায় ফিরিয়ে আনে না। এটি 1990 সাল থেকে আমাদের ফোকাস ছিল, এবং এই কারণেই আমরা গ্রাহকদের জিজ্ঞাসা করতে থাকি কিভাবে ব্লেড ব্যর্থ হয়েছে, শুধু নয় যে তারা পরবর্তী চালানটি কত দ্রুত চায়৷
আমাদের পণ্য //
সম্পর্কিত পণ্য
আপনি যদি আমাদের পণ্য আগ্রহী হন, আমাদের সাথে পরামর্শ করুন
