
EN
টংস্টেন কার্বাইড: বৈশিষ্ট্য, অ্যাপ্লিকেশন এবং সঠিক অংশগুলি কীভাবে চয়ন করবেন
শিল্প খবর-একজন রক্ষণাবেক্ষণ প্রকৌশলীকে জিজ্ঞাসা করুন কেন লংওয়াল শিয়ারারের পিকগুলি প্রতি কয়েক শিফটে শেষ হয়ে যায় এবং উত্তরটি প্রায় সবসময় একই উপাদানে ফিরে আসে: টাংস্টেন কার্বাইড। একটি মেশিন সুপারভাইজারকে জিজ্ঞাসা করুন কেন একটি সন্নিবেশ মধ্য-চক্রের ব্যর্থ হয়, এবং আপনি একই নাম শুনতে পাবেন। যদিও টংস্টেন কার্বাইড একটি একক পণ্য নয়। এটি শক্ত, পরিধান-প্রতিরোধী কম্পোজিটের একটি পরিবার যার মাইক্রোস্ট্রাকচার, বাইন্ডারের বিষয়বস্তু এবং উত্পাদন গুণমান নির্ধারণ করে যে একটি অংশ এক সপ্তাহ বা এক বছর স্থায়ী হয় কিনা।
টংস্টেন কার্বাইড কী - এবং নয়
টাংস্টেন কার্বাইড (WC) হল টাংস্টেন এবং কার্বনের একটি রাসায়নিক যৌগ, সাধারণত ওজন দ্বারা প্রায় 94% টাংস্টেন। শিল্প অংশে আপনি খুব কমই এটি বিশুদ্ধ আকারে দেখতে পান। স্বতন্ত্র WC দানাগুলিকে একটি নমনীয় ধাতব বাইন্ডারের সাথে একত্রে সিমেন্ট করা হয়, প্রায় সর্বদা কোবাল্ট বা নিকেল, সিমেন্টেড কার্বাইড নামে একটি যৌগ গঠন করতে। ফলস্বরূপ কঠোরতা সাধারণত 1,700 এবং 2,400 HV এর মধ্যে অবতরণ করে, মোহস স্কেলে করন্ডামের কাছাকাছি, যখন বাইন্ডার এমন শক্ততা সরবরাহ করে যা উপাদানটিকে সিরামিকের মতো কাজ করতে বাধা দেয়।
বাইন্ডার বিষয়বস্তু হল প্রাথমিক টিউনিং লিভার। বেশি কোবাল্ট গ্রেডকে উচ্চতর প্রভাব প্রতিরোধ ক্ষমতা দেয় কিন্তু কঠোরতা কমায়; কম কোবাল্ট এটিকে শক্ত এবং ঘর্ষণ প্রতিরোধী করে তোলে কিন্তু শক অধীনে চিপ হওয়ার সম্ভাবনা বেশি। এই কারণেই "টাংস্টেন কার্বাইড" নিজে থেকে পর্যাপ্ত স্পেসিফিকেশন নয়। গ্রেড পছন্দ অংশ জ্যামিতির মতোই গুরুত্বপূর্ণ।
মূল বৈশিষ্ট্য যা এর ব্যবহার চালায়:
- ইয়াং এর মডুলাস 550-700 GPa, মোটামুটি ইস্পাতের দ্বিগুণ
- 1,700-2,400 HV এর কঠোরতা (মোহস স্কেলে প্রায় 9)
- যে কোনো প্রকৌশল উপাদানের মধ্যে সংকোচনের শক্তি সর্বোচ্চ
- তাপ পরিবাহিতা প্রায় 84 W/(m·K), যা কাটিয়া প্রান্ত থেকে তাপ বহন করতে সাহায্য করে
- WC যৌগের জন্য গলনাঙ্ক 2,870 °C এর কাছাকাছি
ইস্পাত তুলনা আসলে আপনাকে কী বলে
ইস্পাত কঠিন; টংস্টেন কার্বাইড শক্ত, শক্ত এবং অনেক বেশি পরিধান-প্রতিরোধী। কাটিং, ড্রিলিং, মিলিং এবং ফর্মিং টুলগুলির জন্য, এই পার্থক্যগুলি দীর্ঘ টুল লাইফ এবং আরও ভাল ডাইমেনশনাল কন্ট্রোলে অনুবাদ করে, যদি গ্রেডটি কাজের সাথে মিলে যায়।
| সম্পত্তি | টংস্টেন কার্বাইড | টুল ইস্পাত | অনুশীলনে এর অর্থ কী |
|---|---|---|---|
| কঠোরতা | 1,700-2,400 HV | 600-900 HV | কার্বাইড প্রান্তগুলি তীক্ষ্ণতা অনেক বেশি ধরে রাখে |
| ইয়ং এর মডুলাস | 550-700 জিপিএ | ~200 জিপিএ | কাটিয়া লোড অধীনে কম বিচ্যুতি |
| প্রতিরোধ পরিধান | চমৎকার | পরিমিত | ক্ষয়কারী শিলা এবং মাটিতে দীর্ঘ জীবন |
| দৃঢ়তা | পরিমিত, binder-dependent | উচ্চ | ইস্পাত bends; কার্বাইড গুরুতর শক অধীনে চিপ করতে পারেন |
| ওয়ার্কপিস প্রতি খরচ | ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাজ কম | উচ্চer consumable cost | উচ্চer initial price, longer usable life |
দৃঢ়তা এবং কঠোরতা ব্যাখ্যা করে যে কেন কার্বাইড মেশিনগুলি ইস্পাতকে শক্ত করে, রকের মধ্য দিয়ে ড্রিল করে এবং কলগুলি সারাদিন অ্যাসফল্ট করে। তারা একটি জিনিস ব্যাখ্যা করে যা আপনাকে অবশ্যই সম্মান করতে হবে: কার্বাইড বাঁকে না। যদি একটি টুল অত্যধিক কম্পন, প্রভাব, বা কাটিং বাধাগ্রস্ত করা হয়, একটি কার্বাইড প্রান্তটি ফাটল হতে পারে যেখানে একটি ইস্পাত প্রান্তটি কেবল বিচ্যুত হবে। নির্বাচন এবং মেশিনের অবস্থা সিদ্ধান্ত নেয় যে ফ্র্যাকচারটি প্রথম মিনিটে ঘটবে নাকি কখনই হবে না।
যেখানে টংস্টেন কার্বাইড তার রাখা আয় করে
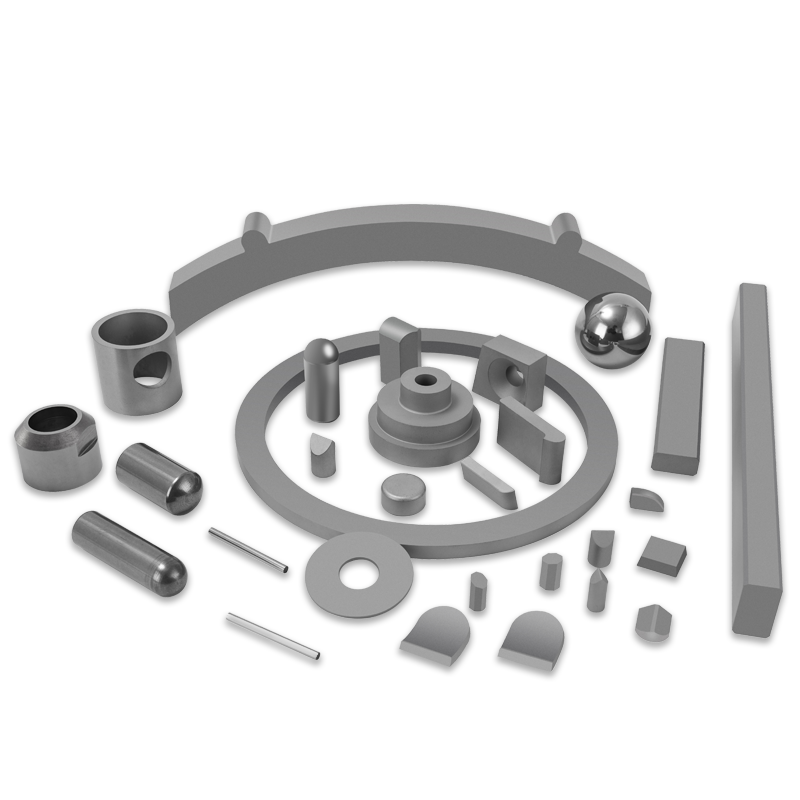
প্রায় প্রতিটি টংস্টেন কার্বাইড অংশ যা আপনি কিনবেন তা পণ্য পরিবারের একটি ছোট সেটের মধ্যে পড়ে। প্রতিটি পরিবারের নিজস্ব জ্যামিতি, গ্রেডের প্রয়োজনীয়তা এবং সাধারণ ব্যর্থতার মোড রয়েছে।
| পণ্য পরিবার | সাধারণ প্রয়োগ | ভুল প্রয়োগ করা হলে প্রধান ব্যর্থতা |
|---|---|---|
| ব্লেড কাটা | টার্নিং, মিলিং, গ্রুভিং, থ্রেডিং | চিপিং বা প্রান্ত cratering |
| রক-ড্রিলিং সরঞ্জাম | বিস্ফোরণ গর্ত, অন্বেষণ, নোঙ্গর গর্ত | ফ্ল্যাট বা কার্বাইড ভাঙ্গন পরেন |
| TBM সন্নিবেশ | টানেল বোরিং মেশিন কাটার মাথা | শক্ত বা মিশ্র মাটিতে ফ্র্যাকচার |
| রোড-মিলিং সরঞ্জাম | অ্যাসফল্ট এবং কংক্রিট মিলিং | দ্রুত টিপ পরিধান বা টিপ ক্ষতি |
| রাউন্ড-শঙ্ক পিকস | কয়লা শিয়ার্স, রোডহেডার | হার্ড inclusions উপর অত্যধিক পরিধান |
| স্ট্যাম্পিং মারা যায় | শীট ধাতু মুদ্রাঙ্কন এবং গঠন | প্রান্ত পরিধান, চিপিং, প্রোফাইল ক্ষতি |
ধাতু যন্ত্রের জন্য ব্লেড কাটা
ধাতু কাটাতে, টংস্টেন কার্বাইড ব্লেডগুলি উচ্চ টাকু গতি এবং উচ্চ তাপমাত্রায় চলে। গ্রেড একই সময়ে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান এবং তাপ নরমকরণ প্রতিরোধ করা আবশ্যক. প্রলেপ যেমন PVD বা CVD টাইটানিয়াম-ভিত্তিক স্তরগুলি জীবনকে আরও প্রসারিত করে, বিশেষ করে বিঘ্নিত কাটাগুলিতে। একটি প্রোডাকশন শপের জন্য পেঅফ পরিমাপ করা সহজ: কম টুল পরিবর্তন, কঠোর মাত্রিক সহনশীলতা, এবং সমাপ্ত টুকরা প্রতি কম খরচ।
 উচ্চ গতির ধাতু যন্ত্রের জন্য টংস্টেন কার্বাইড কাটিং ব্লেড এই ব্লেডটি উৎপাদনের দোকানের জন্য ডিজাইন করা হয়েছে যা দীর্ঘ টুলের জীবন এবং কঠোর সহনশীলতা চায়। এর গ্রেড এবং ঐচ্ছিক PVD বা CVD আবরণ বাধাপ্রাপ্ত কাটার সময় পরিধান এবং তাপীয় নরম হওয়া প্রতিরোধ করতে সাহায্য করে। পণ্য দেখুন →
ড্রিলিং এবং টানেলিং টুল
রক ড্রিলিং একটি গুরুত্বপূর্ণ উপায়ে ইস্পাত কাটার বিপরীত: শক প্রাধান্য পায়। একটি হাতুড়ি ড্রিল প্রতি মিনিটে হাজার হাজার বার কার্বাইড বিটকে আঘাত করে এবং একটি টানেল বোরিং মেশিন প্রচণ্ড শক্তির সাথে মিশ্র শিলাকে সন্নিবেশিত করে। উচ্চ-কোবল্ট গ্রেড সেই প্রভাবগুলি শোষণ করে; কঠিন গ্রেড পরিধান প্রতিরোধ. যেহেতু প্রতিটি সাইটের বিভিন্ন রক অবস্থা রয়েছে, সেরা সরবরাহকারীরা এক-আকার-ফিট-সমস্ত অংশে চাপ দেওয়ার পরিবর্তে গ্রেড সামঞ্জস্য করবে।
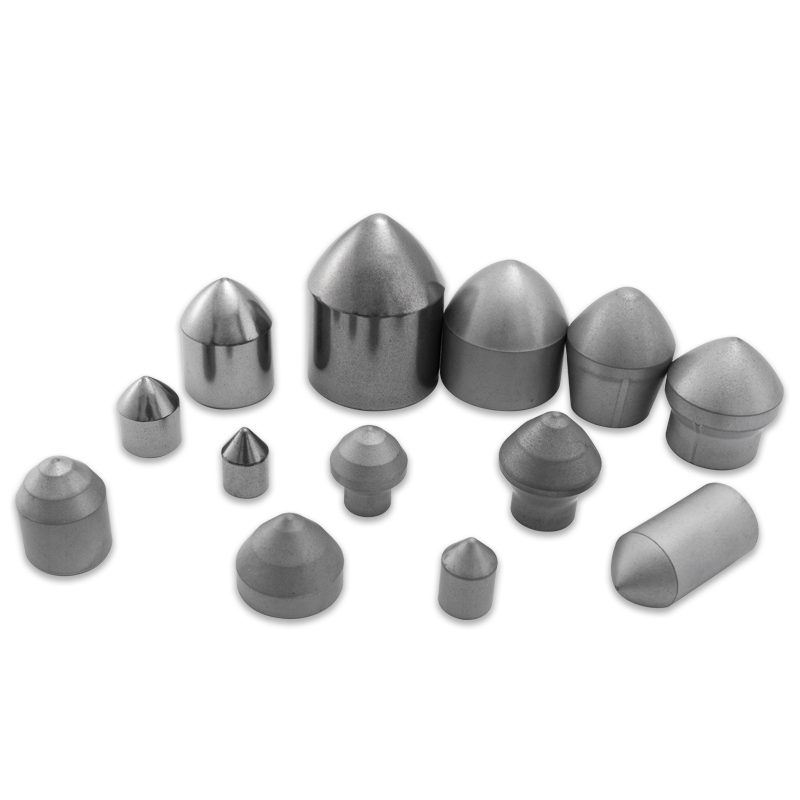
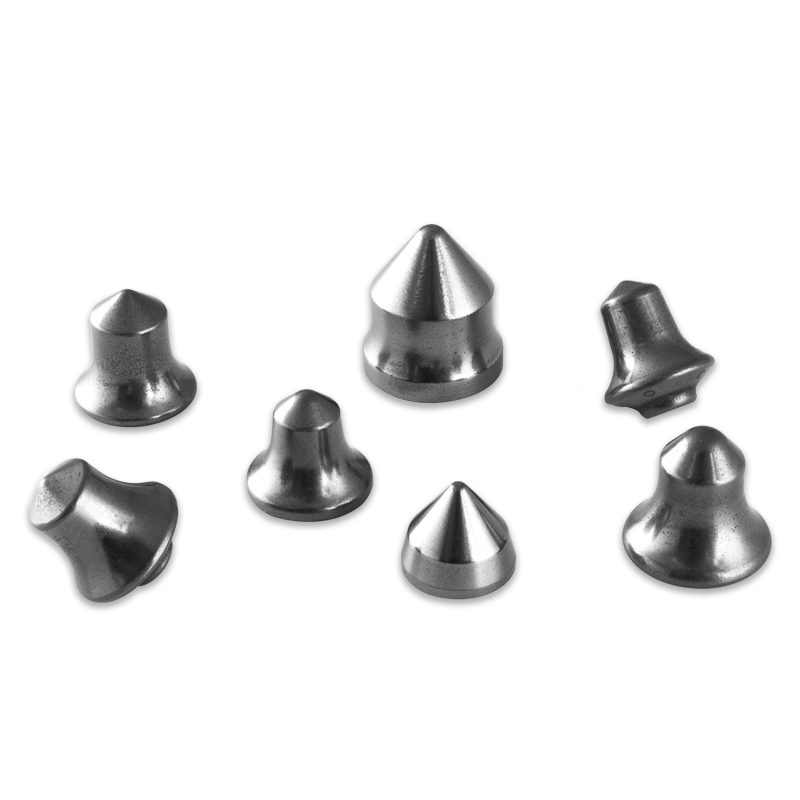
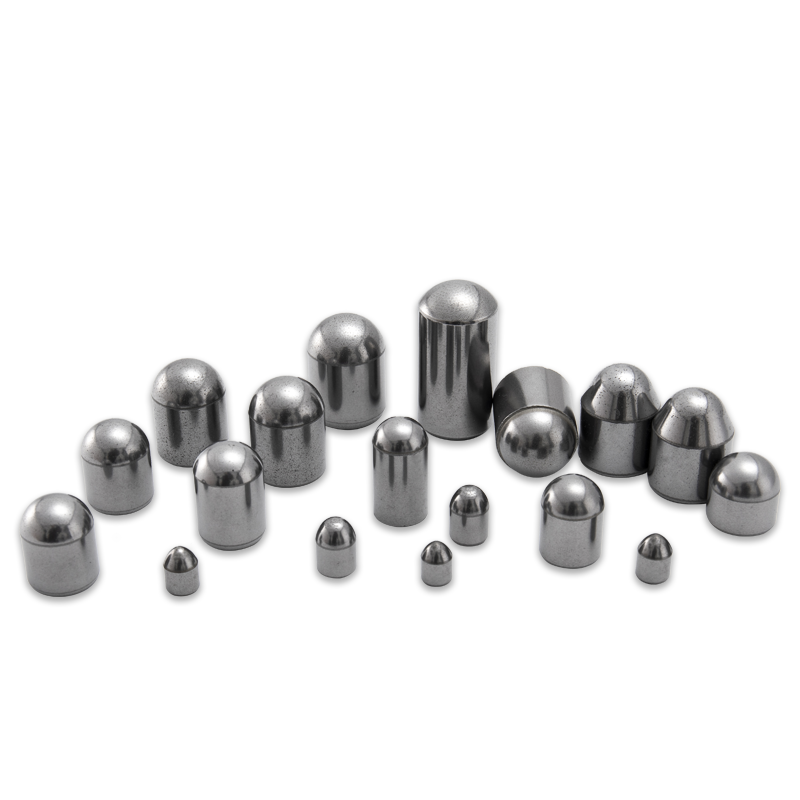
টানেল বোরিং এবং রক ড্রিলিং এর জন্য টংস্টেন কার্বাইড সন্নিবেশ এই সন্নিবেশগুলি মিশ্র স্থল অবস্থার জন্য ঘর্ষণ প্রতিরোধের এবং প্রভাবের বলিষ্ঠতাকে একত্রিত করে। এগুলি টানেল বোরিং, রোড মিলিং এবং কয়লা খনির জন্য উপযুক্ত যেখানে শক্ত অন্তর্ভুক্তি টিপ ক্ষতির কারণ হতে পারে। পণ্য দেখুন → রোড মিলিং এবং কয়লা উত্তোলন
রোড-মিলিং সরঞ্জামগুলি উচ্চ গতিতে অ্যাসফল্ট এবং কংক্রিটের বিরুদ্ধে ঘোরে, একটি টিপ দাবি করে যা তাপ এবং প্রভাবের মধ্যে তীক্ষ্ণ থাকে। কয়লা খনির ক্ষেত্রে, গোলাকার-শ্যাঙ্ক পিকগুলির একই কাজ রয়েছে: কয়লা কাটা সহজ, কিন্তু সিমের মধ্যে প্রায়শই পাইরাইট, বেলেপাথর বা অন্যান্য শক্ত অন্তর্ভুক্ত থাকে যা ডগা এবং ইস্পাত শ্যাঙ্ককে শাস্তি দেয়। যখন ব্রেজিং প্রক্রিয়া বা গ্রেড নির্বাচন স্থল অবস্থার সাথে মেলে না তখন টিপ ক্ষতি একটি সাধারণ ব্যর্থতা।
স্ট্যাম্পিং গঠনের জন্য মারা যায়
স্ট্যাম্পিং মারা গেলে, পরিধান প্রতিরোধের মতো মাত্রিক নিয়ন্ত্রণ গুরুত্বপূর্ণ। একটি জীর্ণ ডাই প্রান্ত বাঁক ব্যাসার্ধ বা ট্রিম লাইন পরিবর্তন করে, এবং পুনরায় কাজ করা ডাই কার্বাইড ফাঁকা থেকে অনেক বেশি ব্যয়বহুল। সুসংগত বাইন্ডার ফেজ সহ সূক্ষ্ম-শস্য কার্বাইড লক্ষ লক্ষ স্ট্রোকের উপর তার প্রোফাইল রাখে, যে কারণে স্ট্যাম্পিং প্ল্যান্টগুলি অনুরোধের পরিবর্তে গ্রেড সার্টিফিকেশনকে একটি প্রয়োজনীয়তা হিসাবে বিবেচনা করে।
উচ্চ-ভলিউম গঠনের জন্য টংস্টেন কার্বাইড স্ট্যাম্পিং ডাই একটি ডাই যা লক্ষ লক্ষ স্ট্রোকের উপর প্রোফাইল বজায় রাখে, পরিধান প্রতিরোধ এবং মাত্রিক স্থিতিশীলতা প্রদান করে। সুসংগত বাইন্ডার সহ সূক্ষ্ম-শস্য কার্বাইড পুনরায় কাজ কমাতে এবং পরিষেবার আয়ু বাড়াতে সাহায্য করে। পণ্য দেখুন → কীভাবে একটি কার্বাইড অংশ তৈরি করা হয় এবং কেন এটি ক্রেতাদের কাছে গুরুত্বপূর্ণ
একটি অবিশ্বস্ত কার্বাইড থেকে নির্ভরযোগ্য কার্বাইড অংশকে কী আলাদা করে তা উপলব্ধি করার জন্য আপনাকে পাউডার প্ল্যান্ট চালাতে হবে না। প্রক্রিয়াটির একটি সংক্ষিপ্ত সংস্করণ এটি ব্যাখ্যা করে:
- পাউডার তৈরি: টাংস্টেন কার্বাইড পাউডার, কোবাল্ট বা নিকেল বাইন্ডার, এবং শস্য বৃদ্ধি প্রতিরোধককে ওজন করা হয় এবং একটি সুনির্দিষ্ট রচনায় মিলিত করা হয়।
- টিপে: পাউডারটিকে হাইড্রোলিক বা আইসোস্ট্যাটিক প্রেসে আকার দেওয়া হয় যাতে চূড়ান্ত রূপরেখার কাছে একটি সবুজ বডি তৈরি করা হয়।
- সিন্টারিং: সবুজ শরীরকে নিয়ন্ত্রিত বায়ুমণ্ডলে উত্তপ্ত করা হয়, প্রায়ই কম চাপ প্রয়োগ করা হয়, যাতে ছিদ্র অপসারণ করা হয় এবং কার্বাইডের দানাগুলিকে একটি ঘন অংশে বন্ধ করা হয়।
- নাকাল: CNC টুল গ্রাইন্ডারে হীরার চাকা চূড়ান্ত কাটিয়া প্রান্ত এবং সহনশীলতা তৈরি করে। একটি সাধারণ কাটিং ব্লেড বা পিক শ্যাঙ্কে, এই ধাপটি সিদ্ধান্ত নেয় যে অংশটি টুল ধারকের সাথে মানানসই হবে কি না এবং অবিচ্ছিন্নভাবে কাটা হবে।
- পরিদর্শন: ডিজিটাল টুল প্রিসেটর, প্রোফাইল প্রজেক্টর এবং কঠোরতা পরীক্ষক অংশ জাহাজের আগে জ্যামিতি এবং উপাদানের গুণমান যাচাই করে।
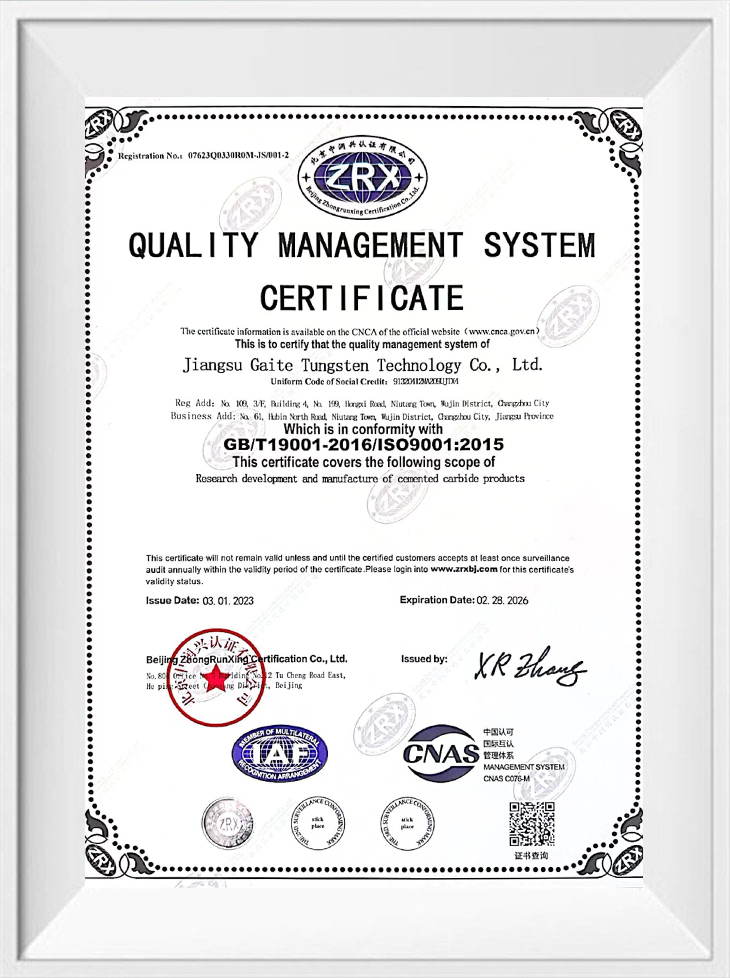
ব্যবহারিক বার্তাটি সহজ: একটি অংশ যার পাউডার মেশানো, চাপ দেওয়া বা সিন্টারিং ঢালু হয় তা দ্রুত ব্যর্থ হবে, অঙ্কনটি দেখতে যতই ভালো হোক না কেন। এই কারণেই অভিজ্ঞ ক্রেতারা সরঞ্জাম সম্পর্কে জিজ্ঞাসা করে: নিম্ন-চাপের সিন্টারিং ফার্নেস, টিপিএ প্রেস এবং পাঁচ-অক্ষের টুল গ্রাইন্ডার। তারা পুরো চেইন জুড়ে যে মানের সিস্টেম সম্পর্কে জিজ্ঞাসা. ISO 9001 হল বেসলাইন; ISO 14001 দেখায় যে প্ল্যান্টটি দায়িত্বের সাথে ধুলো, কুল্যান্ট এবং বর্জ্য নাকালও পরিচালনা করে।
আপনি একটি অর্ডার করার আগে কি যাচাই করতে হবে
সবচেয়ে ব্যয়বহুল টংস্টেন কার্বাইড অংশটি হল যেটি প্রথম দিকে ব্যর্থ হয়। একটি সরবরাহকারীর কাছে প্রতিশ্রুতি দেওয়ার আগে চারটি জিনিস পরীক্ষা করে সেই খরচ এড়িয়ে চলুন।
- গ্রেড স্পেসিফিকেশন: WC শস্যের আকার, বাইন্ডারের বিষয়বস্তু এবং কঠোরতা পরিসীমা লিখিতভাবে জিজ্ঞাসা করুন। গ্রেডটি আপনার প্রকৃত ওয়ার্কপিস উপাদান বা শিলা প্রকারের সাথে লিঙ্ক করা উচিত, জেনেরিক পণ্যের নামের সাথে নয়।
- জ্যামিতি এবং সহনশীলতা: কাটার সরঞ্জাম এবং বাছাইগুলি তাদের উপযুক্ত হিসাবেই ভাল। বাইরের ব্যাস, প্রান্তের ব্যাসার্ধ এবং আসনের মাত্রার জন্য পরিদর্শন প্রতিবেদনের জন্য অনুরোধ করুন।
- গুণমান শংসাপত্র: ISO 9001 গুণমান সিস্টেমকে নথিভুক্ত করে এবং ISO 14001 নির্দেশ করে যে ধুলো এবং বর্জ্য সঠিকভাবে পরিচালনা করা হয়। আপনি যখন কারখানা পরিদর্শন করতে পারবেন না তখন উভয়ই দরকারী সংকেত।
- সরবরাহের স্থিতিশীলতা: টংস্টেন ঘনত্ব সীমিত সংখ্যক অঞ্চলে উত্পাদিত হয়, তাই কাঁচামালের দাম এবং সীসার সময় দ্রুত পরিবর্তন হতে পারে। বাফার স্টক এবং স্বচ্ছ লিড টাইম সহ একটি সরবরাহকারী আপনার উত্পাদন সময়সূচী রক্ষা করে।
বাস্তব কর্মশালার অবস্থার অধীনে কার্বাইড কীভাবে আচরণ করে তা আপনি যদি বুঝতে চান, টাংস্টেন কার্বাইড বৈশিষ্ট্য এবং উত্পাদন এই ব্যবহারিক পর্যালোচনা একটি ভাল পরবর্তী পদক্ষেপ।
ডান টাংস্টেন কার্বাইড অংশটি সবচেয়ে সস্তা, সবচেয়ে ভারী বা সবচেয়ে আক্রমনাত্মক কঠোরতার দাবির অংশ নয়। এটি আপনার শিলা, আপনার ইস্পাত, আপনার মেশিনের দৃঢ়তা এবং আপনার উত্পাদনের পরিমাণের জন্য নির্দিষ্ট অংশ। গ্রেড এবং জ্যামিতি একবার ঠিক করুন, এবং আপনি সরঞ্জাম পরিবর্তন করতে কম সময় এবং প্রতিস্থাপনের অংশগুলির জন্য অনেক কম অর্থ ব্যয় করবেন। লোডের মধ্যে সেই সামঞ্জস্যতাই টংস্টেন কার্বাইডকে আধুনিক কাটিং এবং পরিধান অ্যাপ্লিকেশনের মেরুদণ্ডে পরিণত করে।
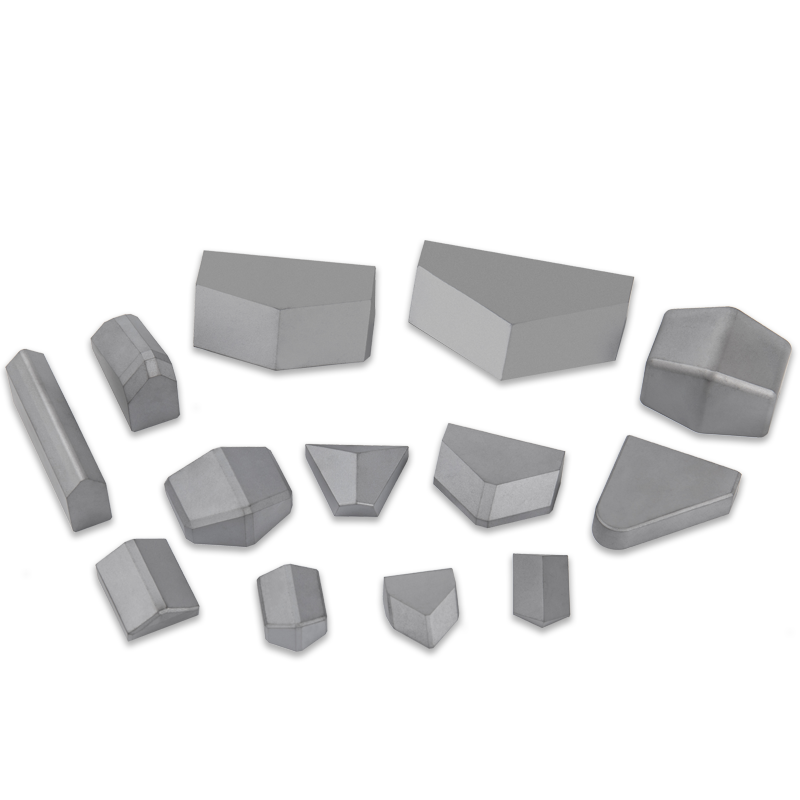
কোন পণ্য পরিবারগুলি আপনার প্রক্রিয়ার সাথে খাপ খায় তা দেখতে, ব্রাউজ করুন৷ টংস্টেন কার্বাইড পণ্যের সম্পূর্ণ পরিসীমা .
আমাদের পণ্য //
সম্পর্কিত পণ্য
আপনি যদি আমাদের পণ্য আগ্রহী হন, আমাদের সাথে পরামর্শ করুন
